V 形槽,平面与圆柱通吃
V 形槽骑在管子、辊子、轴颈上测母线水平,翻过来贴平面测设备底座。一把尺覆盖两类活,这是 112 在车间里出场率高的原因。
EDA · REGULAR LEVELS
112/200 归属于 EDA 的 112 Grooved 系列。V 形槽底座,平面与圆柱面都能测;1 格 = 1 mm/m,长度 100 / 150 / 200 / 250 / 300 mm。 气泡式常规水平仪,覆盖平底、V 形槽、双气泡、短底座与旋入式结构;灵敏度 1 至 0.02 mm/m,底座长度 65 至 300 mm,用于机床安装、导轨调平与现场巡检。
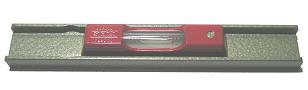
112 是 EDA 常规系列里的凹槽水平仪:V 形槽底座,气泡可调并带保护罩,1 格 = 1 mm/m,长度从 100 到 300 mm 五档。它不精密,但它是车间里用得最多的一类尺——设备就位、泵组找平、辊道和管道调平,靠的都是这个精度。
把 1 mm/m 翻成能感知的数:200 mm 底座上一格是 0.2 mm,300 mm 底座上一格是 0.3 mm。这个量级对应的是「肉眼能看出高低差」的场合,不是「千分表才能读」的场合。所以别拿它去做机床导轨验收,也别指望它读 0.02 mm/m——差 50 倍。
112 相对 110(平底)的唯一区别就是 V 形槽:平面能测,管子、辊子、圆轴也能骑上去。在车间里这意味着少买一把尺。如果你的活里有一半是管道和辊道,选 112;全是平台和底座,110 更贴。
V 形槽骑在管子、辊子、轴颈上测母线水平,翻过来贴平面测设备底座。一把尺覆盖两类活,这是 112 在车间里出场率高的原因。
可调意味着现场能自己校零,不用返厂;保护罩意味着磕一下不至于直接报废。这两条对走量款比精度更重要——车间里的尺是被用的,不是被供着的。
格值粗,气泡移动明显,隔着两米也能看出偏没偏。反过来,0.02 mm/m 的尺在现场风一吹、人一走读数就跳,反而不实用。精度要匹配场合。
100 用于窄面和箱体内部,150 / 200 最通用,250 / 300 用于长辊、长管道与较大底座。长度越长,一格对应的毫米数越大,但抗局部凹陷的能力越强。
泵、压缩机、风机就位,垫铁调平是最典型的用法。1 mm/m 的精度对这类设备足够——联轴器对中另有专门工具,水平只是第一步。
这是 112 相对 110 的价值所在。V 形槽骑在管外壁或辊面上,直接读母线水平;长辊道用 250 或 300 的长尺,一次覆盖更长跨度。
钢梁、平台、设备基础的水平检查。这类场合公差常在毫米级,1 mm/m 的尺完全够用,而且不怕磕碰、不需要电源。
机床就位后的粗调、日常水平巡检,用 112 快速判断有没有明显变化。真要出几何精度报告,换 61 R 或测微水平仪。
下表按 EDA 原厂 112 页面整理:V 形槽底座、气泡可调并带保护、1 格 = 1 mm/m、长度 100 / 150 / 200 / 250 / 300 mm,均为原厂明确给出的信息。
| 品牌 / 产地 | EDA(Ateliers Laumonier S.A.S.)· 法国原 DUCOURRET 商标 |
|---|---|
| 产品类型 | 常规凹槽水平仪(Regular grooved level)常规系列,非精密系列 |
| 底座 | V 形槽平面与圆柱面通用 |
| 气泡 | 可调,带保护罩现场可自行校零 |
| 灵敏度(格值) | 1 格 = 1 mm/m单一档位,不可选 |
| 长度 | 100 / 150 / 200 / 250 / 300 mm五档 |
| 一格对应高差(100 mm) | 0.1 mm1 mm/m × 100 mm |
| 一格对应高差(200 mm) | 0.2 mm最常用规格 |
| 一格对应高差(300 mm) | 0.3 mm长尺,看整体趋势 |
| 读数方式 | 气泡目视,格值刻度无测微、无电子 |
| 与 110 的差别 | 110 为平底,112 为 V 形槽其余规格一致 |
| 原厂未公开项 | 单只重量、本体材质与木盒配置按数据表与装箱单确认 |
这几款价格差不大,选错主要是「用不上」或者「不够用」。按场景对号入座。
| 判断维度 | 本型号 | 通用国产同类 | 选型建议 |
|---|---|---|---|
| 与 110 平底比 | 112:V 形槽,可测管子与辊 | 110:平底,只能贴平面 | 活里有管道、辊道、轴,选 112;全是平台底座,110 贴合更实。 |
| 与 116 短底座比 | 112:100–300 mm,1 mm/m | 116:100 × 28 mm,0.4 / 0.1 / 0.05 mm/m | 空间极窄、要求更高精度,选 116;常规长度与粗读,112 更快。 |
| 与 114 双气泡比 | 112:单主气泡,1 mm/m | 114:研磨钢 V 形槽,0.05–1 mm/m 五档,长度 150–300 | 114 精度更高、可选档位多,价格也更高;1 mm/m 够用的场合不必上 114。 |
| 与 61 R 精密比 | 112:1 mm/m,一格 0.2 mm(200 mm) | 61 R:0.01–0.1 mm/m,0.02 档一格 4 μm(200 mm) | 差 50 倍。设备安装用 112,机床几何精度验收必须换 61 R。 |
| 与电子水平仪比 | 112:便宜、耐造、免电源 | EDA 2000 / 3200 / 4000:需测显单元 | 现场粗调与巡检,112 效率最高;要数据留档与趋势分析,才值得上电子。 |
| 长度怎么选 | 100 / 150:窄面与箱体 | 250 / 300:长辊、长管道、大底座 | 长度变了,一格对应的毫米数也变。200 是通用折中,长辊道配 300。 |
设备安装、管道坡度、钢结构,公差通常以 mm/m 计,1 mm/m 的尺够用。如果图纸写的是 0.05 mm/m 或 0.02 mm/m,直接跳到 61 R,别在这款上纠结。
有管子、辊子、圆轴 → V 形槽的 112;全是平台、底座、导轨面 → 110 平底更贴。混着来的车间,112 更通用。
100 / 150 用于窄面与箱体内部,200 最通用,250 / 300 用于长辊与长管道。长尺看趋势,短尺查局部,两者不冲突。
气泡可调,到货和使用一段时间后都要校。方法:放在大致水平的平台上,读一次;原地转 180° 再读一次,两次差的一半就是零位偏差,用气泡调节螺钉修正。
本页按 EDA 112 系列整理。V 形槽底座、气泡可调并带保护、1 格 = 1 mm/m、长度 100 / 150 / 200 / 250 / 300 mm,来自 Ateliers Laumonier 公开的 EDA 常规水平仪页面。一格对应高差为按格值与长度计算的换算值。单只重量与本体材质原厂页面未给出,标注为待确认。
112 的订货写法是「型号 / 长度」,如 112/200、112/300。只报「112 凹槽水平仪」无法确定长度,询价时请写明。若需要平底版本,型号是 110,规格与 112 一一对应。
报价为 EDA 原厂新件。112 属常规水平仪系列,适合设备安装与现场巡检;若项目要求计量级验收或第三方检定报告,应改用 61 R 精密系列。我们可以按你的验收标准给出对应配置,不把常规款当精密款卖。
200 mm 底座上一格是 0.2 mm,300 mm 上一格 0.3 mm。适合设备安装、泵组找平、管道与辊道调平、钢结构检查——这些场合的公差通常以毫米或零点几毫米计。不适合机床导轨几何精度验收,那需要 0.02 mm/m 级的 61 R。
只差底座:112 是 V 形槽,能骑管子、辊子、圆轴;110 是平底,只能贴平面。气泡、格值(1 mm/m)、长度分档都一样。价格差主要来自 V 形槽的加工。活里有圆柱面就选 112。
气泡是可调的,本体上有调节螺钉(原厂描述为 adjustable and protected vial)。标准做法是翻转法:放在大致水平的面上读一次,原地转 180° 再读一次,两次差值的一半就是零位误差,调螺钉把误差消掉。调完再复测一次确认。
精度差 50 倍。112 是 1 mm/m,61 R 的 0.02 档是 0.02 mm/m;同样 200 mm 底座,112 一格 0.2 mm,61 R 一格 0.004 mm。机床导轨的直线度公差常在 0.02 mm/m 以内,用 1 mm/m 的尺根本分辨不出来,读到的全是噪声。
有。管径太小,V 形槽坐不到底,等于两点接触不稳;管径太大,槽口跨不住,会晃。常规 V 形槽适合中等直径的管与辊,超大直径(几百毫米以上)应该换 61 SL 或 67 SL 的宽底座版本。不确定时把管径告诉我们,按原厂底座尺寸核对。
手机 / 微信:18595706935(张泽发 · 销售) · 邮箱:shanghaixixianda@outlook.com · 周一至周五 9:00-18:00