零位法读数,不是数格子
转旋钮把气泡推回中间,读旋钮刻度。人眼只负责判断「是否居中」,这个判断比「偏了几格」可靠得多,也消除了不同人估读的差异。
EDA · PRECISION LEVELS
65/200-0.01 归属于 EDA 的 65 Linear Micrometric 系列。V 形槽底座研磨至 0.002 mm;旋钮 1 格 = 0.05 mm/m,垂直量程 10 mm/m,主气泡 0.02 或 0.01 mm/m;长度 140 / 200 / 300 mm。 稳定化铸铁本体、淬火研磨底座,灵敏度 0.1 至 0.01 mm/m;含线性、框式、宽底座与测微四类。铸铁件经三次加工与时效,气泡管不密封固定,避免装配应力与温度变形。
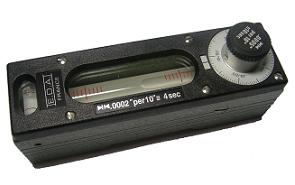
65 是 EDA 的线性测微水平仪。外形和 61 R 很像,也是一把带 V 形槽底座的铸铁尺,区别在侧面多了一个带刻度的旋钮。用法不是「看气泡偏几格」,而是「转旋钮把气泡调回零位,再从刻度上读数值」——这叫零位法。
这个差别决定了精度量级。气泡尺正常只能读到一格,半格靠估;65 的旋钮一格是 0.05 mm/m,配合刻度细分能读到更小,整段量程 ±10 mm/m 相当于气泡尺几十格的范围,用一个旋钮连续覆盖。
另一个不能忽略的指标是底座:原厂写 V 形槽底座淬火研磨至 0.002 mm。这个数字比旋钮刻度更基础——底座不平,读出来的数就是底座形状和工件形状的叠加。65 比 61 R 贵,很大一部分贵在这道研磨和旋钮机构上。
转旋钮把气泡推回中间,读旋钮刻度。人眼只负责判断「是否居中」,这个判断比「偏了几格」可靠得多,也消除了不同人估读的差异。
旋钮一格 0.05 mm/m,整段量程正负 10 mm/m,相当于 200 格。所以它既能覆盖粗调后的残余偏差,也能精读到很小;但超出 ±10 mm/m 就转不回来了,得先用气泡粗调。
这是 65 的地基。V 形槽底座淬火后研磨,平面度控制在 0.002 mm 量级。没有这一条,旋钮刻度再细也没有意义——测的就不是工件了。
主气泡负责粗判和监视,旋钮负责精读。0.01 档的主气泡更敏感,但更难稳住,通常配 300 mm 长底座和恒温环境;现场用 0.02 更实际。
导轨直线度、两条导轨的平行度、工作台对主轴的位置关系,验收时经常要给出具体数值而不是「差不多平」。65 配桥板做节距法,每一段读的是旋钮刻度,数据可直接进检验记录。
铸铁平板、花岗石平台的平面度,按网格或对角线布点。计量室环境稳定,是 0.01 主气泡档真正能发挥的地方;车间现场用 0.02 档更稳。
磨床、坐标镗、精密测量机的导轨装调,需要边调边读。测微水平仪的好处是调多少能立刻看到数字变化,不用反复估格。
客户验收、体系审核要求出具检测数据时,测微水平仪比气泡尺更容易被接受——它给的是刻度值,不是估读格数。证书与溯源按项目要求另配。
下表按 EDA 原厂 65 页面整理:V 形槽底座淬火研磨至 0.002 mm、旋钮 1 格 0.05 mm/m、垂直量程 ±10 mm/m、主气泡 0.02 或 0.01 mm/m、长度 140 / 200 / 300 mm,均为原厂明确给出的信息。
| 品牌 / 产地 | EDA(Ateliers Laumonier S.A.S.)· 法国原 DUCOURRET 商标 |
|---|---|
| 产品类型 | 线性测微水平仪(Linear micrometric level)气泡 + 测微旋钮 |
| 底座 | V 形槽,淬火研磨至 0.002 mm精度地基,比旋钮刻度更基础 |
| 旋钮刻度 | 1 格 = 0.05 mm/m零位法读数 |
| 垂直量程 | ±10 mm/m超出需先用气泡粗调 |
| 主气泡 | 1 格 = 0.02 或 0.01 mm/m两档可选,订货时指定 |
| 长度 | 140 / 200 / 300 mm三种,与 61 R 的长度体系不同 |
| 读数方式 | 旋钮归零 + 刻度读数非目视估格 |
| 一格对应高差(200 mm) | 0.05 mm/m × 200 mm = 10 μm主气泡 0.02 档为 4 μm |
| 量程对应高差(200 mm) | ±10 mm/m × 200 mm = ±2 mm超出即转不回零位 |
| 框式同规格型号 | 68(200 × 200 × 40 / 300 × 300 × 40)测微规格与 65 相同 |
| 原厂未公开项 | 单只重量、旋钮细分格数、重复性指标按数据表确认,不推测 |
测微水平仪不是「更贵的气泡尺」,它换了一套读数逻辑。选错的典型表现是:量程不够用,或者花了钱精度没提升。
| 判断维度 | 本型号 | 通用国产同类 | 选型建议 |
|---|---|---|---|
| 与 61 R 气泡比 | 65:旋钮 0.05 mm/m/格,零位法读小数 | 61 R:气泡格值 0.01–0.1 mm/m,半格估读 | 要出具体数值、做验收记录,用 65;现场调平与快速巡检,61 R 更快也更抗造。 |
| 与 64 高精度测微比 | 65:旋钮 1 格 0.05 mm/m,主气泡 0.02/0.01 | 64:旋钮 1 格 0.01 mm/m,小角度精度约 0.001 mm/m,大角度为读数 3/1000 | 要 0.001 mm/m 量级,上 64;常规精密验收,65 够用且更好操作。 |
| 与 68 框式测微比 | 65:线性,单方向 | 68:框式,2 平面 + 2 V 形槽,200 / 300 见方 | 要同时检垂直面,用 68;只测水平与圆柱母线,65 更轻便。 |
| 与电子水平仪比 | 65:无源、无需测显单元 | EDA 2000 / 3200 / 4000:需配测显单元,可连续采集 | 要自动化采集、出平面度报告,电子方案效率高得多;单点精读、现场验收,65 更直接。 |
| 主气泡 0.02 还是 0.01 | 0.02:现场与常规验收 | 0.01:计量室、恒温环境、长底座 | 0.01 更敏感也更难稳。环境温度波动大时,0.01 档读的是噪声。 |
| 长度 140 / 200 / 300 | 140:窄面与短跨距 | 200:最通用;300:长导轨与平板 | 长度变了,一格对应的微米数也变。记录和报价都要写全。 |
只需要知道平不平、哪头高,气泡尺就够。要写进检验记录、要给客户或审核方一个数值,才需要测微。这一步决定要不要多花这笔钱。
垂直量程 ±10 mm/m,在 200 mm 底座上是 ±2 mm。如果被测面初始偏差超过这个范围,旋钮转不回零位,必须先粗调。评估时把「粗调后残余偏差」当成选型依据,不是原始偏差。
140 用于窄面,200 最通用,300 用于长导轨与平板。主气泡 0.02 适合现场,0.01 适合恒温计量环境。长度与气泡档位都要写进订货说明。
测微水平仪给的是刻度值,校准状态直接影响数据可信度。询价时说明是否需要校准证书、记录表格要不要注明底座长度与格值——这两项不写,数据无法复现。
本页按 EDA 65 系列整理。V 形槽底座淬火研磨至 0.002 mm、旋钮 1 格 0.05 mm/m、垂直量程 ±10 mm/m、主气泡 0.02 或 0.01 mm/m、长度 140 / 200 / 300 mm,均来自 Ateliers Laumonier 公开的 EDA 精密水平仪页面。单只重量、旋钮细分格数与重复性指标原厂页面未给出,标注为待确认。
65 的订货写法是「长度 / 主气泡档位」,如 65/200-0.02、65/300-0.01。只报「65 测微水平仪」无法确定配置,询价时请给出这两项,并说明是否需要校准证书。
报价为 EDA 原厂新件。测微水平仪的精度取决于底座研磨状态、旋钮机构与校准,使用中还受等温时间与操作手法影响。我们提供选型、读数方法与数据记录格式支持,不承诺单台仪器解决系统误差。
用零位法:先把尺放在被测面上,转动旋钮把气泡推到中间(居中),然后读旋钮上的刻度值。刻度 1 格是 0.05 mm/m。因为人眼只判断「是否居中」,不估「偏了几格」,所以读数比气泡尺稳定、可复现。注意超出 ±10 mm/m 量程时旋钮推不回零位,要先粗调。
64 是更高一档:旋钮 1 格 0.01 mm/m,小角度范围精度约 0.001 mm/m,大角度为读数的 3/1000,主气泡 0.02 mm/m。65 旋钮 1 格 0.05 mm/m,主气泡可选 0.02 或 0.01。做计量级检定、要 0.001 mm/m 量级,选 64;常规机床几何精度验收,65 够用且操作更宽松。
看环境。0.01 更敏感,但现场温度波动、地面振动、人员走动都会让它晃,读数重复性反而差。计量室、恒温车间、配 300 mm 长底座时,0.01 有价值;普通车间验收,0.02 更实际。
够用,但前提是先粗调。±10 mm/m 在 200 mm 底座上是 ±2 mm 的高度差,机床就位后的残余偏差通常在这个范围内。如果被测面本身倾斜很多(比如刚吊装完还没调),先用 61 R 或框尺粗调,再用 65 精读。
单点精读可以,连续采集和成图不行。电子水平仪配测显单元和软件,能按网格自动采点、算平面度、出报告;65 是人工逐点读,效率低但不需要电源、不怕现场环境。要出平面度报告和大批量数据,还是电子方案。
手机 / 微信:18595706935(张泽发 · 销售) · 邮箱:shanghaixixianda@outlook.com · 周一至周五 9:00-18:00