四个底座,平面与 V 形槽各两
两个平面底座贴工作台、平板;两个 V 形槽底座骑轴、辊、立柱圆角。框式的价值就在这个组合:同一把尺,水平面和垂直面都能落,不用换工装。
EDA · PRECISION LEVELS
67R/200 归属于 EDA 的 67 R Frame 系列。稳定化铸铁,2 个平面底座 + 2 个 V 形槽底座,绝缘手柄,气泡与 61 R 通用;200 × 200 × 40 mm 与 300 × 300 × 40 mm 两种。 稳定化铸铁本体、淬火研磨底座,灵敏度 0.1 至 0.01 mm/m;含线性、框式、宽底座与测微四类。铸铁件经三次加工与时效,气泡管不密封固定,避免装配应力与温度变形。
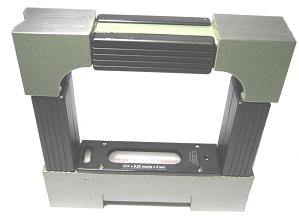
67 R 是 EDA 的框式精密水平仪。外形是一个铸铁方框,四个底座:两个平面、两个 V 形槽。平面贴水平面,V 形槽骑圆柱,框的两条边互相垂直,所以贴住立柱就能同时读出水平和垂直两个方向。
买框式的人通常是冲着「垂直度」来的。机床立柱对工作台的垂直度、方箱的直角、龙门横梁对立柱的垂直度,用线性尺(61 R)得来回倒、还得配直角附件;框式一次贴上去,两个气泡同时给读数。这是结构带来的效率,不是精度更高。
原厂写得很清楚:67 R 与 61 R 同规格(Same specifications as 61 R),气泡也通用(Same spare vials as 61 R)。所以它的灵敏度分档、气泡结构、铸铁处理跟 61 R 是一套东西;差别在框体、四个底座和绝缘手柄。反过来说,框式不能替代线性尺做长导轨的节距法测量——它的接触是两条边,不是连续底座。
两个平面底座贴工作台、平板;两个 V 形槽底座骑轴、辊、立柱圆角。框式的价值就在这个组合:同一把尺,水平面和垂直面都能落,不用换工装。
这是它能测垂直度的前提。但要注意:框的垂直度本身也有误差,精密验收要靠翻转法把框体误差消掉,而不是直接读一次就下结论。
铸铁是良导体,手掌温度几分钟就能传进框体。手柄把热隔开,也让你握持时不被迫按压框体——压力会改变贴合状态,读数跟着变。
原厂明写 Same spare vials as 61 R。车间里线性尺和框式尺并存的,备件只备一种。这一条在长期使用成本上比参数更实在。
立式加工中心、龙门铣、落地镗的立柱,要检它对工作台的垂直度。框式一条边贴工作台、另一条边贴立柱,两个气泡同时读,比打表快得多。
铸铁方箱、直角检具、装配工装的直角面,需要判断两个面是否真正垂直。框式贴两面直接读,是计量室和工具车间的常规做法。
横梁对立柱的垂直度、横梁自身的水平,300 × 300 的框式比 200 的更稳,但自重大,通常两人配合或配吊具。
V 形槽底座可以骑在轴颈、立柱圆柱面上。67 MR 的垂直 V 形槽带磁钢,能吸附在钢制立柱侧面,双手腾出来记录。
下表按 EDA 原厂 67 R 页面整理:无应力稳定化铸铁、2 平面 + 2 V 形槽底座、绝缘手柄、与 61 R 同规格且气泡通用、两种外形尺寸,均为原厂明确给出的信息。灵敏度分档沿用 61 R 体系,订货时指定。
| 品牌 / 产地 | EDA(Ateliers Laumonier S.A.S.)· 法国原 DUCOURRET 商标 |
|---|---|
| 产品类型 | 框式精密水平仪(Frame level)框式,非线性的长底座 |
| 本体材质 | 无应力稳定化铸铁与 61 R 同一处理体系 |
| 底座配置 | 2 个平面底座 + 2 个 V 形槽底座水平面与圆柱面通用 |
| 外形尺寸 | 200 × 200 × 40 mm / 300 × 300 × 40 mm两种规格,厚度均 40 mm |
| 手柄 | 绝缘手柄隔热、避免握持压力影响贴合 |
| 灵敏度 | 与 61 R 同体系:0.1 / 0.05 / 0.04 / 0.02 / 0.01 mm/m订货时指定档位 |
| 气泡 | 与 61 R 通用原厂明写 Same spare vials as 61 R |
| 读数方向 | 水平 + 垂直两个方向框的两边互相垂直 |
| 一格对应高差(200 规格) | 格值 × 200 mm0.02 档 = 4 μm;0.05 档 = 10 μm |
| 一格对应高差(300 规格) | 格值 × 300 mm0.02 档 = 6 μm;0.05 档 = 15 μm |
| 原厂未公开项 | 单只重量、框体垂直度公差、木盒与附件按数据表与装箱单确认 |
框式不是一个更贵的线性尺,它有明确的适用面和明确的短板。这张表按场景写。
| 判断维度 | 本型号 | 通用国产同类 | 选型建议 |
|---|---|---|---|
| 与 61 R 线性比 | 67 R:四个底座,可测垂直面 | 61 R:单底座,只测一个方向,长度 100–500 mm | 长导轨节距法、平板平面度用 61 R;立柱、方箱、直角面用 67 R。两者互补,不能互替。 |
| 与 67 MR 比 | 67 R:无磁钢 | 67 MR:垂直 V 形槽带磁钢,200 × 200 | 钢制立柱、机床侧面这类垂直面,磁性版能吸附,双手腾出来记录;只在水平面用,67 R 足够。 |
| 与 67 SL 比 | 67 R:底座常态宽度 | 67 SL:110 mm 或 200 mm 宽底座 | 直径 500 mm 以内的筒体用 110,更大的用 200。框式配宽底座,适合同时检筒体的水平与垂直。 |
| 与 70 小型框式比 | 67 R:200 / 300 见方,铸铁稳定化 | 70:100 × 100 / 150 × 150,双气泡不可调,0.1 与 0.04 | 空间小、只需 0.1 档,选 70;要 0.02 档和更大贴合面,选 67 R。 |
| 与 68 框式测微比 | 67 R:气泡读数,格值到 0.01 | 68:测微旋钮,1 格 0.05 mm/m,可读小数 | 要出 0.001 mm/m 量级的检测数据,用 68;常规验收与装调,67 R 更快。 |
| 与电子水平仪比 | 67 R:无源、抗磕碰、无电池 | EDA 2000 / 3200 / 4000:配测显单元,可存数据 | 现场与高处,气泡框尺更可靠;要连续采集、出平面度报告,才上电子。 |
只测水平,61 R 更轻更便宜;要测立柱、方箱、直角面,才轮到框式。这一步定错,会多花一半的钱还不好用。
200 见方适合常规机床、方箱、小型立柱,单人可操作;300 见方用于大型龙门、落地镗、大截面立柱,自重大,需要两人或吊具。别为了「更稳」硬上 300。
跟 61 R 一样,格值取被测公差的 1/5 到 1/10。0.02 档在 200 规格上一格 4 μm,是机床几何精度验收的常用档;0.05 和 0.1 用于装调与粗检。
钢制垂直面选 67 MR;大直径筒体选 67 SL。到货先做翻转法:同一位置正反各读一次,差的一半就是零位偏差。框式要分水平、垂直两个方向分别做,别只做一个。
本页按 EDA 67 R 系列整理。无应力稳定化铸铁、2 平面 + 2 V 形槽底座、绝缘手柄、与 61 R 同规格且气泡通用、200×200×40 与 300×300×40 两种尺寸,均来自 Ateliers Laumonier 公开的 EDA 精密水平仪页面;灵敏度分档沿用 61 R 体系,订货时指定。单只重量与框体垂直度公差原厂页面未给出,标注为待确认。
67 R 的订货写法是「型号 / 规格」,如 67R/200、67R/300,灵敏度在订单中另行列明。需要磁性底座(67 MR)或宽底座(67 SL)的,请一并说明,这三个型号外形接近但底座结构不同。
报价为 EDA 原厂新件。需要校准证书的请说明用途与溯源要求。框式水平仪的系统误差取决于框体垂直度、底座座面状态与翻转法操作是否规范,我们提供选型与对零方法支持,不承诺单把尺解决系统误差。
通用。原厂在 67 R 页面明写 Same spare vials as 61 R,61 R 页面也写明 100 / 140 / 200 / 300 / 500 mm 与 67 R 用同一种气泡。所以车间里两种尺并存时,备件只备一种,这是实打实的成本节省。
看被测面尺寸和操作条件。200 × 200 是常规机床、方箱、立柱的主力规格,单人能操作;300 × 300 用于大型龙门、落地镗、大截面立柱,自重大,高处作业必须两人配合或配吊具。精度上不是越大越好——300 的一格对应 6 μm(0.02 档),比 200 的 4 μm 更粗。
不能直接读一次就下结论。框体的两条边本身有垂直度误差,必须用翻转法:贴住被测面读一次,把尺翻转 180° 再读一次,两次差值的一半才是被测面的真实偏差。水平方向和垂直方向要分别做,两个气泡各有零位。
能,两个 V 形槽底座就是干这个的。骑在轴颈、立柱圆柱面上,先看横向气泡是否居中——偏了就说明尺没坐正,纵向读数不作数。直径大的筒体(500 mm 以上),要换 67 SL 的宽底座版本,常规底座弧面接触不足。
200 规格常规操作没问题,300 规格比较吃力,尤其高处或狭窄位置。原厂未公开单只重量,实际搬运请按实物评估。我们建议 300 规格安排两人配合,或用吊带辅助,不要站在梯子上举尺——摔尺事小,摔人事大。
手机 / 微信:18595706935(张泽发 · 销售) · 邮箱:shanghaixixianda@outlook.com · 周一至周五 9:00-18:00