锥柄是唯一不可替代的功能
原厂写明提供 Morse 或 American Standard taper。这两个是两套完全不同的锥度体系(Morse 2/3/4 号与美标 R8、5C 等),订货必须报清主轴锥孔型号,不能只说「要锥柄」。报错就装不进。
EDA · CLINOMETERS
83 归属于 EDA 的 83 Micrometric 系列。按压鼓轮释放摆锤,180° 范围内读度与分;V 形槽底座淬火研磨,两次读数误差 ≤1.5′;150 × 30 × 124 mm,提供 Morse 或美标锥柄,可配磁性底座。 摆锤式测斜仪与坡度水平仪,读数范围 180°,游标读数 1′ 至 10′,用于机床、导轨与大型构件的角度检测。
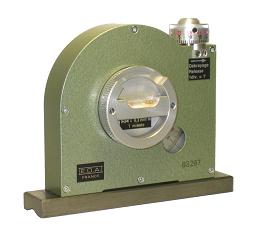
83 是 EDA 的测微测斜仪(micrometric clinometer)。外形和 81 很像:铸铁本体、刻度鼓轮、V 形槽淬火研磨底座,尺寸 150 × 30 × 124 mm,比 81 短 32 mm。短掉的那截,是因为它带锥柄。
采购最容易在这里出错。名字里带「测微」,很容易被理解成精密级,实际原厂给的指标是两次读数误差 ≤1.5′,81 是 ≤2′。差 0.5′,也就是 0.15 mm/m。这个差距在真实工况里经常被装夹和读数手法吃掉——所以选 83 的理由不该是「更准」,而是「能插进锥孔」。
真正需要 83 的场合很具体:主轴锥孔内。把锥柄插进主轴(Morse 或美标锥度),仪器跟着主轴一起转,度盘读的是主轴轴线相对水平的角度。81 是贴面式,V 形槽只能骑在轴的外圆或压在平面上,进不了锥孔。
原厂写明提供 Morse 或 American Standard taper。这两个是两套完全不同的锥度体系(Morse 2/3/4 号与美标 R8、5C 等),订货必须报清主轴锥孔型号,不能只说「要锥柄」。报错就装不进。
83 是「按住鼓轮 → 摆锤自由 → 松手 → 鼓轮自动锁住 → 读」。81 是「让摆锤自由 → 转 1/4 圈旋钮锁紧 → 读」。用惯 81 的人上手 83,会习惯性去找锁紧旋钮,找不到就以为仪器有问题;用惯 83 的人用 81,常常忘了锁就读。
度数在鼓轮主刻度上读,角分在游标上读,覆盖 180°。这意味着它不只能测「接近水平」,也能测竖直面和倒置姿态——主轴立起来、卧下去都在量程内。
不插锥柄时,83 也能当普通测斜仪用:骑在轴颈、辊面、圆柱立柱上测母线角度。淬火研磨保证贴合,但注意 V 形槽卡在倒角上会整体偏一个角度,读数会系统性偏移。
把锥柄插入主轴锥孔,转动主轴在不同位置读数。这是 83 存在的理由:仪器与主轴同轴,测的是轴线本身,不受主轴外圆加工误差影响。81 做不到这一点。
主轴轴线对工作台的垂直度、立柱对床身的垂直度。1.5′ 在 300 mm 高度上约 0.13 mm,够检普通机床,不够检精密机床——要 0.02 mm/300 mm 的场合,得用电子水平仪或激光干涉。
船舶尾轴、造纸烘缸、轧机辊道的安装角。V 形槽骑在轴颈上,或用锥柄配合专用检具。这类现场通常没有电源,机械式反而比电子倾角仪可靠。
天线基座、幕墙立柱、设备安装斜面的角度验收。要给出「1°12′」这种具体数值写进记录,机械测斜仪比气泡尺估读可靠。
下表按 EDA 原厂测斜仪页面整理:按压鼓轮释放摆锤、V 形槽底座淬火研磨、180° 范围读度与分、两次读数误差 ≤1.5′、150 × 30 × 124 mm、Morse 或美标锥柄、磁性底座选配,均为原厂明确给出的信息。鼓轮分度值原厂未单独给出,按游标读至角分。
| 品牌 / 产地 | EDA(Ateliers Laumonier S.A.S.)· 法国原 DUCOURRET 商标 |
|---|---|
| 产品类型 | 测微测斜仪(Micrometric clinometer)摆锤式,机械读数 |
| 测量原理 | 按压鼓轮释放摆锤,松手自动锁定与 81 的 1/4 圈旋钮锁紧不同 |
| 量程 | 180°(读度 + 角分)含竖直与倒置姿态 |
| 读数分辨 | 游标读至 1 角分(1′)约 0.29 mm/m |
| 重复性误差 | 两次读数之间 ≤1.5′约 0.44 mm/m,选型看这个 |
| 底座 | V 形槽,淬火研磨平面与圆柱面通用 |
| 锥柄 | Morse 或 American Standard taper具体规格须按主轴锥孔确认 |
| 外形尺寸 | 150 × 30 × 124 mm长 × 厚 × 高,比 81 短 32 mm |
| 附件 | 磁性底座(选配)原厂页面标注 1200 × 30 mm,疑为 120 × 30 mm 笔误,订货确认 |
| 1.5′ 对应高差(150 mm) | 0.065 mm本页计算值 |
| 1.5′ 对应高差(300 mm) | 0.131 mm本页计算值 |
| 原厂未公开项 | 鼓轮分度值、整机重量、材质与防护等级需按原厂数据表或实物确认 |
这一组里最容易被参数表误导:83 名字带「测微」,指标却只比 81 好 0.5′。按用途选,不要按名字选。
| 判断维度 | 本型号 | 通用国产同类 | 选型建议 |
|---|---|---|---|
| 与 81 自动测斜仪比 | 83:重复性 1.5′,松手即锁,带 Morse / 美标锥柄,124 mm | 81:重复性 2′,1/4 圈旋钮锁紧,无锥柄,156 mm | 要插主轴锥孔,只有 83;只在外部贴面测,81 更便宜也够用。0.5′ 的差距不足以成为选型理由。 |
| 与 90 / 90 M 比 | 83:游标 1′,180° 范围 | 90:游标 1 格 10′,气泡 1 格 1′,双 V 形槽带微调 | 90 偏坡度找平与微调,角度读数粗一档;83 是读具体角度的仪器。 |
| 与 86 万能坡度比 | 83:1′ 读角度,150 mm 本体 | 86:1 格 1°,底座可换至 1000 mm | 86 粗 60 倍但能跨长距离测坡向;83 是角度量具,两者用途不重叠。 |
| 与 PRO 3600 电子倾角仪比 | 83:机械摆锤,1.5′ ≈ 0.44 mm/m,无需电源 | PRO 3600:电子,±0.05° ≈ 0.87 mm/m,带 RS 232 | PRO 3600 精度反而更粗,但能连续采集、能出曲线、能上传。要过程数据选电子,要单点角度值选 83。 |
| 与电子水平仪比 | 83:1.5′ ≈ 0.44 mm/m | 电子水平仪:0.001–0.01 mm/m 量级 | 差 40 倍以上。机床验收要求 0.02 mm/300 mm 时,83 不够,必须上电子水平仪。 |
测量点位于主轴锥孔内、需要仪器与主轴同轴,选 83;只是贴在平面或骑在轴外圆上,选 81。这一步决定型号,其余参数都是次要的。
原厂提供 Morse 与 American Standard 两套锥度。Morse 有 0–7 号,美标有 R8、5C、MT 等,尺寸完全不同。订货时给出机床型号或直接量锥孔大端直径与锥长,不要只说「要锥柄」。
图纸写 0.02 mm/300 mm,换成角度是 4′;83 的重复性 1.5′ 看起来够,但两次读数误差会直接进入结果。严格按 0.02 mm/300 mm 验收的机床,应改用电子水平仪,不要用 83 硬顶。
只在机床工作台、水平面上用,不需要磁性底座;要在立柱、床身侧面、钢构上单手操作,加配。原厂附件的尺寸标注存在笔误,下单前确认。
本页按 EDA 83 系列整理。按压鼓轮释放摆锤、V 形槽底座淬火研磨、180° 范围读度与角分、两次读数误差 ≤1.5′、150 × 30 × 124 mm、Morse 或 American Standard 锥柄、磁性底座选配,均来自 Ateliers Laumonier 公开的 EDA 测斜仪页面。角分与 mm/m、各长度对应高差的换算为本页计算值。鼓轮分度值、重量、材质与防护等级原厂页面未公开。
83 为单一型号,但锥柄规格是变量,订货必须明确 Morse 号数或美标锥度类型,否则无法排产。原厂附件标注「magnetic base 1200 × 30 mm」,从仪器本体尺寸(150 × 30 mm)判断应为 120 × 30 mm 的笔误,下单前务必与原件核对。
报价为 EDA 原厂新件。需要校准证书的请说明用途与溯源要求。锥柄配合面的清洁度、锥孔磨损程度会直接影响读数重复性,我们提供选型与装夹方法支持,不承诺单台仪器消除机床本身的几何误差。
原厂指标:83 两次读数误差 ≤1.5′,81 ≤2′,差 0.5′,约 0.15 mm/m。在 300 mm 上折成 0.044 mm 的差别。这个差距小于装夹误差和读数手法带来的波动,所以不值得为精度选 83。值得选 83 的唯一理由是锥柄——它能把仪器装进主轴锥孔,81 不能。
指鼓轮带游标、可读至角分(1′),相对只读整度的坡度水平仪而言更细。它不表示达到微米级——1.5′ 在 300 mm 上是 0.13 mm,仍是「零点几毫米」的量级,不是微米。中文把 micrometric 译成「测微」容易引起误解,实际应理解为「带游标的细分读数」。
不一样,而且相反。83 是按住鼓轮让摆锤自由,松手鼓轮自动锁住,直接读;81 是让摆锤自由后必须转 1/4 圈旋钮锁紧再读。用惯一种的人换另一种,最常见的错误就是找不到旋钮(83)或者忘了锁(81)。
三个信息一起给最稳:机床品牌型号、锥孔标准(Morse 几号 / 美标哪种)、锥孔大端直径与锥长实测值。只报机床型号有时也能查到,但老机床改装过主轴的情况很常见。报错规格的锥柄装不进,且属定制件,退换麻烦。
原厂给的是两次读数之间误差 ≤1.5′。实操中还要叠加操作因素:锥柄与锥孔贴合是否干净、摆锤是否完全静止、读数时本体有没有被手带偏。如果反复超过 1.5′,先清锥孔、重装、等摆锤稳定再读;仍超差再考虑送检。
手机 / 微信:18595706935(张泽发 · 销售) · 邮箱:shanghaixixianda@outlook.com · 周一至周五 9:00-18:00